热熔胶复合机复合后材料收缩怎么办?
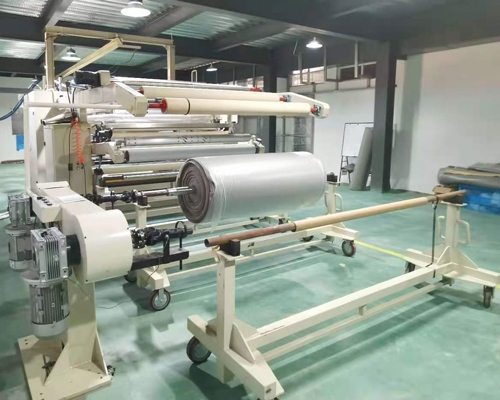
热熔胶复合机复合后材料出现“收缩”,首先不要急着调胶量,最常见的原因其实是张力过大、温度过高,以及两层材料的热收缩率不同。**尤其是薄膜、无纺布、针织布、弹力布等材料,经过加热和复合后很容易出现横向变窄、纵向变短或整体尺寸回缩。设备资料也明确把“过大的张力和/或热量”列为复合膜收缩的典型原因。
下面我按工厂实际排查的方式给你讲。
一、先判断你说的“收缩”是哪一种
不同表现,原因不一样。
1. 横向变窄
例如:
原材料宽度:1600 mm
复合以后:1560 mm
这种情况通常怀疑:
材料进机前张力太大
热辊/预热温度太高
材料本身受热收缩
复合后冷却不足
放卷和收卷张力过大
如果是薄膜,尤其容易发生。相关复合设备手册也指出,薄膜在复合过程中出现宽度收缩,通常首先降低膜材张力,必要时降低温度。
2. 纵向变短
例如原材料100米,复合后感觉长度明显减少,或者复合品在冷却后长度方向回缩。
这时候检查:
放卷张力 → 复合辊速度 → 收卷张力
如果放卷张力过大,材料在机器里面实际上被“拉长”了。离开设备、张力释放以后,它自然会恢复原来的尺寸,看起来就像“收缩”。
这是非常常见的现象。
Bostik 对卷材复合的说明也强调,张力过高会导致材料发生不正常的伸长,释放张力后回弹,并进一步产生翘曲、隧道和皱褶等问题;实际生产应尽可能使用能够稳定控制材料的最 低张力。
二、最 先检查:张力
如果让我去现场处理这个问题,第 一项就是检查张力,而不是先动PUR胶温度。
很多操作员为了让材料“走得直、走得稳”,会把放卷刹车调得很紧。
结果:
材料进入复合辊之前已经被拉伸。
例如:
原材料实际宽度 1600 mm
↓
进入机器时被拉紧
↓
加热
↓
PUR复合
↓
收卷
↓
材料冷却、张力释放
↓
宽度变成1560~1580 mm
操作员就会觉得:
“是不是PUR胶把材料拉缩了?”
实际上很多时候是材料之前已经被拉伸了。
怎么调整?
不要一次把张力降很多。
可以:
目前张力 → 降低10% → 试机 → 测量 → 再调整
同时观察:
材料是否跑偏
是否起皱
是否打滑
复合是否平整
收卷是否松卷
张力不是越低越好,而是要做到能够稳定输送材料的最 低合理张力。
三、第 二个点:温度过高
PUR虽然是热熔胶,但并不是:
温度越高 → 越好复合
恰恰相反。
温度太高可能造成:
材料软化 → 热收缩 → 尺寸变化
特别是:
PET薄膜
TPU
PVC
PE
PP
尼龙
弹力布
无纺布
复合薄膜
这些材料的耐热和热收缩性能差异很大。
而且你需要注意:
PUR胶温度 ≠ 材料实际受到的温度。
例如机器设定PUR:
120℃
并不代表材料本身只受到120℃的影响。
如果还有:
预热辊
加热辊
热风
热油辊
加热复合辊
材料实际经历的热量可能更高。
因此排查时,要把胶箱温度、管路温度、涂胶辊温度、复合辊温度分开看。PUR设备资料也特别强调温度稳定性以及不同区域温度对涂布和复合质量的影响。
四、不要直接大幅降低PUR温度
这个很重要。
如果你发现材料收缩:
❌ 不建议:
“把PUR从130℃直接降到100℃。”
因为PUR温度太低,又可能产生:
胶流动性不足
涂胶不均匀
胶量不稳定
开放时间不足
复合不牢
局部脱胶
PUR的温度应该按照你所使用胶水的TDS/厂家参数来设置,而不是所有PUR统一使用一个温度。
正确做法是:
先保持胶水厂家推 荐温度 → 降低材料张力 → 再适当降低材料预热/复合温度。
这样比较容易判断到底是哪一个因素造成收缩。
五、第三个点:复合辊压力
很多人看到材料收缩,会马上调温度,但其实复合辊压力也值得检查。
如果压力太大:
材料受到机械拉伸/挤压;
再加上高温;
就容易出现:
尺寸变化 + 边缘收缩 + 起皱 + 复合后回缩。
尤其是软质材料、海绵、无纺布、针织布等。
建议检查:
左右两侧压力是否一致
气缸压力是否稳定
复合辊是否平行
橡胶辊是否磨损
辊面是否变形
如果左右压力不一致,还可能出现:
一边收缩严重,一边正常。
甚至出现:
复合后整卷往一边跑。
六、第四个点:两种材料本身的收缩率不同
这是很多工厂容易忽略的问题。
比如:
A材料:
PET膜,热收缩比较小。
B材料:
针织布/无纺布/弹力布,热收缩比较明显。
两种材料经过PUR复合以后:
A基本不缩,B缩。
于是复合以后就会出现:
卷曲
翘边
起皱
波浪
尺寸变化
隧道
局部脱胶
这不一定是机器故障,而可能是材料组合本身的热收缩率不匹配。
不同基材需要匹配不同的张力,而不是简单要求上下材料使用相同的张力值;复合技术资料建议根据两种材料的伸长特性进行匹配。
七、第五个点:复合后冷却不够
这个问题也比较常见。
尤其是:
高速生产 + 高温PUR + 大卷径收卷
复合以后材料还没有完全稳定,就直接:
热状态 → 收卷 → 压紧
然后卷在里面慢慢冷却。
最终可能出现:
卷内收缩、波浪、尺寸变化、卷边。
有些复合设备手册也指出,复合材料如果离开机器时没有充分“定型/冷却”,后段辊筒温度升高可能造成波纹等问题。
所以可以检查:
复合后有没有冷却段?
如果没有,可以考虑:
增加冷却辊
增加冷风
延长冷却距离
降低收卷速度
降低收卷压力
八、一个非常实用的现场排查方法
你可以直接做这个实验。
假设现在:
速度:20 m/min
PUR:120℃
复合辊:某温度
放卷张力:50%
收卷张力:50%
发现材料收缩。
第一次试验
只改变:
放卷张力降低10~15%。
其他参数完全不动。
生产20~30米。
然后测:
复合前宽度 → 复合后宽度
如果:
1600 → 1560
变成:
1600 → 1585
说明张力是主要因素。
第 二次试验
保持降低后的张力。
再把材料预热/复合温度降低5~10℃。
再测试。
如果:
1585 → 1595
说明热量也是主要原因。
第三次试验
如果仍然收缩,就检查:
材料供应商的热收缩率
复合压力
复合辊平行度
冷却效果
收卷张力
这样一步一步排查,比同时修改5个参数有效得多。
九、如果是PUR复合,我建议看这张表
现象 首要怀疑
横向变窄 温度过高、横向张力过大
纵向变短 放卷/收卷张力过大
复合后卷曲 上下材料张力不匹配
边缘收缩 温度、压力、材料热收缩
中间起皱 张力/辊筒平行度
两边起皱 材料宽度方向张力不均
复合后越来越缩 热量过高或冷却不足
刚出机正常,放置后变缩 材料热收缩/内应力释放
只有某一种材料会缩 材料本身热收缩率问题
换胶后才出现 PUR温度、开放时间、黏度变化
高速时缩,低速时正常 温度/热量积累、张力、冷却问题
十、我建议你先做的5件事
如果现在就在生产现场,可以按这个顺序:
① 降低放卷张力10%左右
↓
② 降低收卷张力,避免把复合材料“拉着收卷”
↓
③ 检查预热/复合辊温度,避免材料实际受热过高
↓
④ 检查复合辊左右压力和平行度
↓
⑤ 让复合材料充分冷却后再测尺寸
不要一开始就大幅修改PUR胶温度,因为胶温度过低又可能造成涂布和粘接问题。PUR设备资料也建议根据具体胶水规格设置温度,并保持各温区稳定。
最关键的一句话
如果你的“收缩”是复合后宽度变窄,我首先查“材料张力 + 加热温度”;如果是复合后长度变短,我首先查“放卷/收卷张力 + 材料本身伸长率”;如果是复合后卷曲,则查“上下两层材料张力是否匹配”。
如果你告诉我 复合的具体材料(例如布+膜、无纺布+膜、海绵+布、PET+布等)、材料宽度、PUR温度、复合速度,以及“原来多少mm、复合后多少mm”,我可以直接帮你判断最可能是哪一个参数,并给你一套现场调机参数顺序。